Chưa có sản phẩm trong giỏ hàng.
 Máy Phay CNC
 Máy phay CNC Đài Loan
 Máy Tiện CNC
 Máy Tiện CNC Taiwan
 Máy tiện đùn tự động
 Máy phay vạn năng Taiwan
 Máy tiện vạn năng
 Máy Dập Trục Khuỷu
 Máy Tiện CNC Nakamura Tome
 Máy Tiện CNC Nhật Bản
 Máy gia công tia lửa điện
 Máy mài phẳng Equiptop
 Máy Mài Phẳng Kuroda Nhật Bản
 Máy Mài Tròn Shigiya
 Thước Quang Jenix
 Thước Quang Sino
 Máy đo chiều cao cân nặng BMI tự động
 Dụng cụ cắt gọt
Kỹ Thuật
Lỗi thường gặp khi phay và cách khắc phục nhanh

15
Th10
Th10
Tóm tắt nhanh
Trong quá trình phay, các lỗi thường gặp như rung dao, sai kích thước, bề mặt kém hoặc gãy dao có thể ảnh hưởng trực tiếp đến chất lượng sản phẩm và tuổi thọ thiết bị. Nguyên nhân thường đến từ thông số cắt chưa phù hợp, dao cụ bị mòn hoặc gá kẹp không chắc chắn. Việc nhận diện nhanh nguyên nhân và điều chỉnh kịp thời giúp giảm sai số, hạn chế hư hỏng và tối ưu hiệu suất gia công.
Mục lục
Giới thiệu: Tầm quan trọng của việc nhận biết lỗi phay
Trong quá trình gia công cơ khí, lỗi khi phay kim loại là điều khó tránh khỏi – dù bạn dùng máy CNC hiện đại hay máy phay vạn năng truyền thống. Các lỗi này không chỉ ảnh hưởng đến chất lượng chi tiết, mà còn làm giảm tuổi thọ dao cắt, gây rung động, hỏng trục chính và tăng chi phí sản xuất.
Nhận biết sớm nguyên nhân và áp dụng biện pháp khắc phục đúng cách giúp doanh nghiệp duy trì ổn định sản xuất, giảm lãng phí và đạt hiệu suất cao nhất.
Các lỗi phay thường gặp và nguyên nhân
Bề mặt gia công bị nhám, xước
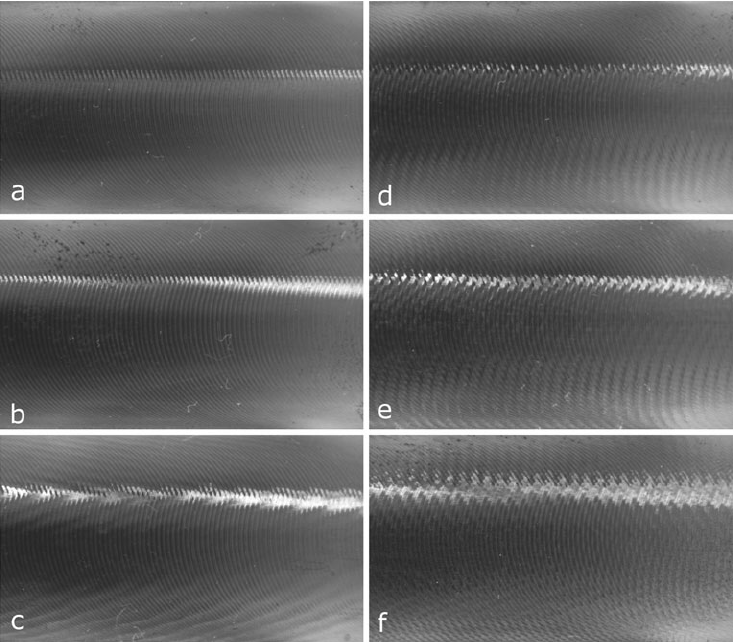
Nguyên nhân:
Tốc độ cắt (Vc) quá thấp hoặc lượng chạy dao (fz) quá lớn.
Dao mòn, sứt mảnh hoặc chọn sai góc cắt.
Lắp dao không đúng tâm, rung động trục chính.
Cách khắc phục:
Tăng tốc độ cắt hoặc giảm lượng chạy dao.
Thay dao mới hoặc hiệu chỉnh lại góc dao.
Kiểm tra độ đồng tâm và độ cứng vững gá kẹp.
Bề mặt cháy, đổi màu
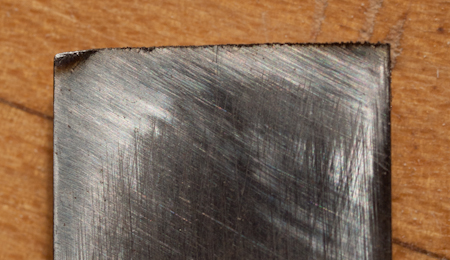
Nguyên nhân:
Không sử dụng dung dịch làm mát hoặc lưu lượng làm mát yếu.
Tốc độ cắt quá cao khiến sinh nhiệt lớn.
Dao cùn hoặc vật liệu dao không phù hợp.
Khắc phục:
Bổ sung dung dịch tưới nguội đúng loại.
Giảm tốc độ cắt, tăng lượng chạy dao vừa phải.
Sử dụng dao hợp kim cứng (Carbide) có lớp phủ chịu nhiệt.
Kích thước chi tiết sai lệch
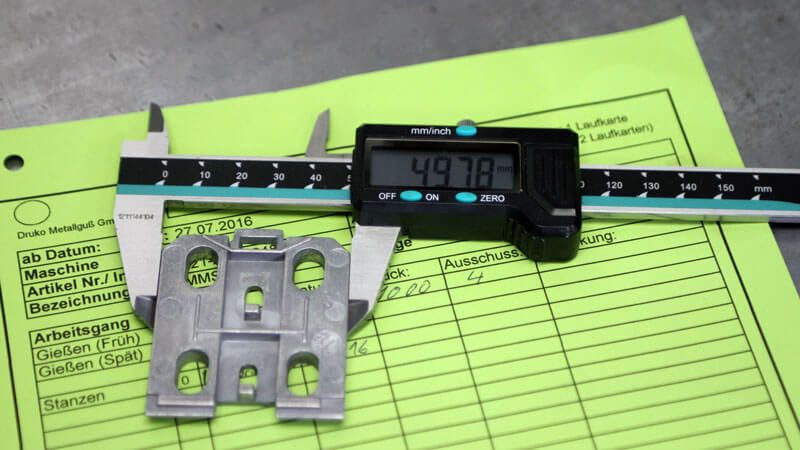
Nguyên nhân:
Dụng cụ cắt bị mòn, sai kích thước danh nghĩa.
Máy phay có độ rơ hoặc bàn máy lún khi ăn dao.
Phôi bị biến dạng do lực kẹp hoặc nhiệt.
Khắc phục:
Kiểm tra dao và thay thế khi vượt giới hạn mòn cho phép.
Xiết chặt cơ cấu trượt, căn chỉnh lại độ vuông góc trục chính.
Dùng đồ gá chắc chắn, giảm lực kẹp và làm mát hiệu quả.
Rung động mạnh khi phay
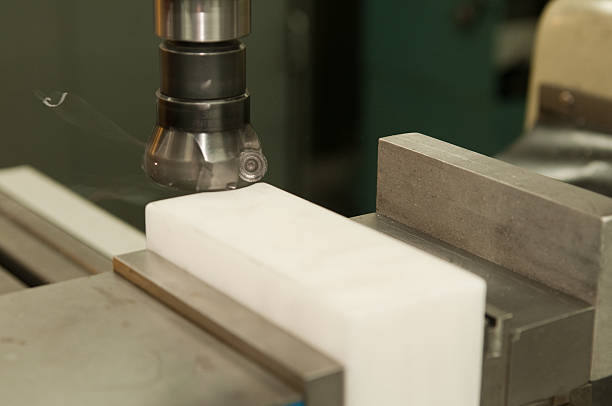
Nguyên nhân:
Dao quá dài, góc cắt không tối ưu.
Chế độ cắt (fz, ap, ae) không phù hợp với vật liệu.
Bàn máy hoặc trục chính lỏng lẻo.
Khắc phục:
Sử dụng dao có góc xoắn lớn hoặc dao giảm rung.
Giảm lượng chạy dao và chiều rộng cắt.
Kiểm tra độ cứng vững, siết chặt bulông và gá phôi.
Gãy hoặc sứt mẻ lưỡi dao
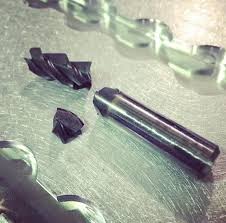
Nguyên nhân:
Dao chạm phôi đột ngột, không khởi động đúng trình tự.
Cắt khô vật liệu cứng mà không dùng dung dịch làm mát.
Chọn sai loại dao cho vật liệu (ví dụ dùng HSS cho Inox).
Khắc phục:
Luôn cho dao tiếp xúc phôi nhẹ nhàng.
Dùng dung dịch làm mát chuyên dụng cho vật liệu khó gia công.
Lựa chọn đúng loại dao phay: Carbide, CBN hoặc PCD tùy ứng dụng.
Bí quyết từ chuyên gia Hi-Tech
Dựa trên hàng trăm dự án chuyển giao công nghệ phay vạn năng cho nhà máy FDI và nội địa, Hi-Tech tổng hợp một số khuyến nghị giúp tối ưu quy trình:
Luôn tính toán tốc độ cắt và lượng chạy dao chuẩn theo vật liệu dao–phôi.
Theo dõi tiếng ồn và độ rung dao để nhận biết sớm hiện tượng quá tải.
Sử dụng phần mềm mô phỏng cắt (CAM, NX, Fusion) để kiểm tra đường chạy dao trước khi phay thật.
Định kỳ hiệu chuẩn trục chính, bàn máy và dao cụ.
Ghi chép thông số chế độ cắt thực tế để xây dựng “sổ tay công nghệ” riêng cho xưởng.
Những lỗi khi phay kim loại thường bắt nguồn từ việc thiết lập thông số chưa chính xác hoặc lựa chọn sai dụng cụ. Tuy nhiên, chỉ cần người vận hành nắm vững kiến thức cơ bản và tuân thủ quy trình kiểm tra, bạn hoàn toàn có thể loại bỏ tới 80% sự cố gia công.
Hi-Tech tự hào là đối tác tin cậy trong lĩnh vực chuyển giao công nghệ phay, cung cấp:
Giải pháp tối ưu chế độ cắt, lượng chạy dao và góc dao.
Đào tạo thực hành và hướng dẫn nhận biết lỗi phay.
Dịch vụ kiểm tra, cân chỉnh, và bảo dưỡng máy phay vạn năng.
Liên hệ Hi-Tech ngay hôm nay để được tư vấn kỹ thuật miễn phí và nhận báo giá giải pháp tối ưu phay phù hợp cho nhà máy của bạn.


Câu hỏi thường gặp về lỗi khi phay
Những lỗi thường gặp khi phay là gì?
Các lỗi phổ biến gồm rung dao, sai kích thước chi tiết, bề mặt gia công kém và gãy dao cắt.
Nguyên nhân chính gây lỗi khi phay là gì?
Thường do chọn sai thông số cắt, dao cụ bị mòn, gá kẹp không chắc hoặc máy thiếu độ cứng vững.
Làm thế nào để khắc phục nhanh lỗi khi phay?
Cần kiểm tra dao cụ, điều chỉnh tốc độ cắt và lượng chạy dao, đồng thời đảm bảo phôi được gá kẹp chắc chắn.
Dấu hiệu nhận biết quá trình phay đang gặp lỗi là gì?
Các dấu hiệu gồm rung mạnh, tiếng ồn bất thường, bề mặt chi tiết không mịn hoặc kích thước sai lệch.
Vì sao cần xử lý lỗi phay kịp thời?
Việc xử lý sớm giúp tránh hư hỏng dao, giảm downtime và đảm bảo chất lượng sản phẩm ổn định.
Liên hệ Hi-Tech để được tư vấn và báo giá máy phay vạn năng
Hi-Tech tự hào là đơn vị chuyên cung cấp máy phay vạn năng và giải pháp chuyển giao công nghệ phay cho nhà máy tại Việt Nam. Với kinh nghiệm triển khai thực tế đa ngành, chúng tôi cam kết trang bị hệ thống phay đáp ứng tiêu chuẩn chất lượng, độ chính xác và độ bền, phù hợp nhiều vật liệu và yêu cầu gia công khác nhau. Hi-Tech không chỉ bán máy, mà còn tư vấn lựa chọn cấu hình, lắp đặt – cân chỉnh, đào tạo vận hành, tối ưu chế độ cắt/lượng chạy dao, và bảo trì định kỳ để dây chuyền hoạt động ổn định, giảm chi phí và nâng cao năng suất.

Hotline: 0965 868 268
HP/Zalo: 0965 865 256 – 0965 798 767
Email: kinhdoanh@thietbihitech.com.vn ; sales@thietbihitech.com.vn
Trụ sở: 489 Lê Văn Quới, Khu phố 6, Phường Bình Trị Đông, TPHCM.

Hi-Tech đang cung cấp các dòng sản phẩm chính bao gồm: